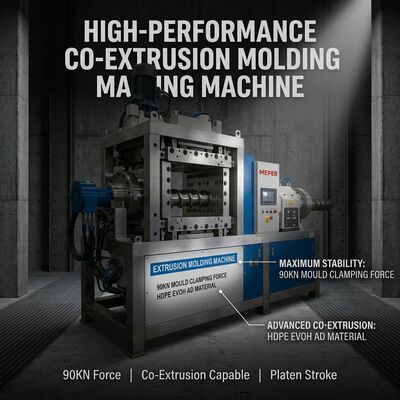
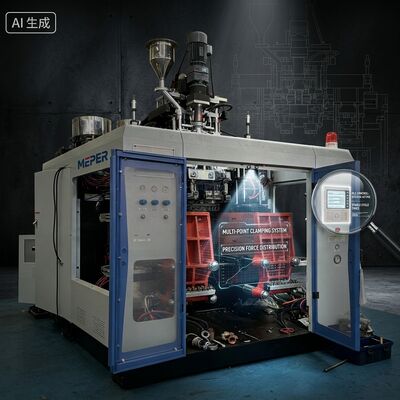
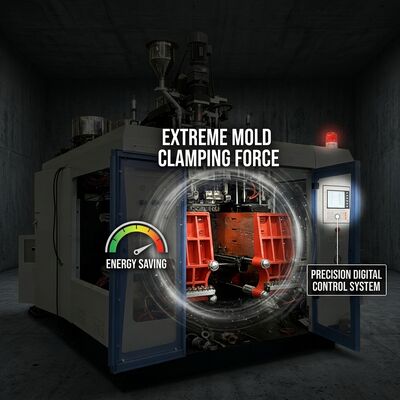
Выдувная машина, которой требуется полдня для смены пресс-формы, имеет смысл только для одного продукта. Эта конфигурация MP80D предназначена для заводов, работающих со смешанными заказами: головка с 1-4 гнездами, размер пресс-формы 520 x 460 мм и ход плиты 540 мм означают, что одна и та же платформа может использоваться для производства бутылок для шампуня утром и контейнеров объемом 10 литров днем без привлечения наладчика.
Зажимное усилие 150 кН не является избыточным для самой большой пресс-формы, которую принимает машина, что важно для смены оснастки. Когда зажим работает на пределе своих возможностей, плиты и направляющие штифты принимают на себя нагрузку, и выравнивание постепенно смещается; когда он работает с запасом, пресс-формы устанавливаются одинаково каждый раз, и размеры горлышка сохраняются с первого цикла после смены оснастки, а не смещаются в течение сотни.
Смена оснастки и гибкость пресс-форм
- 1-4 головки: меняйте узлы головок в соответствии с книгой заказов вместо того, чтобы привязывать одну машину к одному семейству продуктов.
- Размер пресс-формы 520 x 460 мм: принимает одногнездные пресс-формы для контейнеров объемом 10 литров и многогнездные пресс-формы для небольших бутылок из ПЭ и ПП.
- Ход плиты 540 мм с раскрытием 220-620 мм: глубокие и мелкие пресс-формы устанавливаются без переходных плит.
- Запас зажимного усилия при максимальном размере пресс-формы: 150 кН при полном размере обеспечивает стабильность выравнивания при многократных сменах пресс-форм.
- Шаблон крепления плит: стандартизированные пазы для зажима, поэтому существующие пресс-формы с общими размерами задней плиты переносятся напрямую.
- Оптимизация для ПЭ и ПП: температурные рецепты для обоих видов смол, хранящиеся в контроллере, вызываются за секунды при смене оснастки.
Технические характеристики
| Параметр | Спецификация |
|---|
| Варианты головок | 1, 2, 3 или 4 головки |
| Усилие зажима пресс-формы | 150 кН |
| Максимальный размер пресс-формы (Ш x В) | 520 x 460 мм |
| Ход плиты | 540 мм |
| Ход раскрытия плиты | 220-620 мм |
| Максимальный объем продукта | 10 л |
| Применимые материалы | ПЭ, ПП, ПВХ, ПА |
| Производительность пластификации (ПЭВП) | 90 кг/ч |
| Вес машины | 8,2 тонны |
Что стоит быстрая смена оснастки
Рассмотрим завод, который трижды в неделю меняет три семейства бутылок, каждое из которых требует двух смен пресс-форм. Экономия 60 минут на каждую смену оснастки возвращает шесть часов машинного времени в неделю, что для машины, производящей 90 кг/ч, является значительным объемом товарной продукции. Практическими средствами являются стандартизированный шаблон плит, узлы головок, которые индексируются, а не выравниваются визуально, и рецепты контроллера, которые восстанавливают температуру и скорость шнека для каждой комбинации смолы и пресс-формы.
Существует также аспект качества. Каждая смена оснастки — это возможность ошибки выравнивания, которая позже проявляется в виде неравномерного облоя или протекающего горлышка. Машины, которые последовательно устанавливают пресс-формы, уменьшают потребность в циклах проверки первой партии и связанный с ними брак, а также делают мелкосерийное производство экономически жизнеспособным, а не чем-то, чего следует избегать.
Часто задаваемые вопросы
Могу ли я установить свои существующие пресс-формы на эту машину?
В большинстве случаев да, при условии, что пресс-форма попадает в диапазон 520 x 460 мм, а задняя плита соответствует стандартным размерам пазов плиты. Мы запрашиваем чертежи пресс-форм перед подтверждением заказа, чтобы любая переходная плита могла быть изготовлена вместе с машиной, а не после доставки.
Сколько времени занимает типичная смена головки?
Смена конфигураций головок — это механическая задача, измеряемая часами, а не минутами, поэтому это запланированная работа, а не ежедневная операция. Смена пресс-форм в рамках одной конфигурации головки — это частая операция, которая обычно занимает значительно меньше часа при стандартизированном шаблоне плит.
Какой самый большой контейнер из ПЭ или ПП производит эта машина?
10 литров на гнездо. При таком размере практическая конфигурация обычно составляет одну или две головки, поскольку четыре гнезда по 10 литров превысят производительность пластификации 90 кг/ч, и зажим будет ждать экструдер.


 Ваше сообщение должно содержать от 20 до 3000 символов!