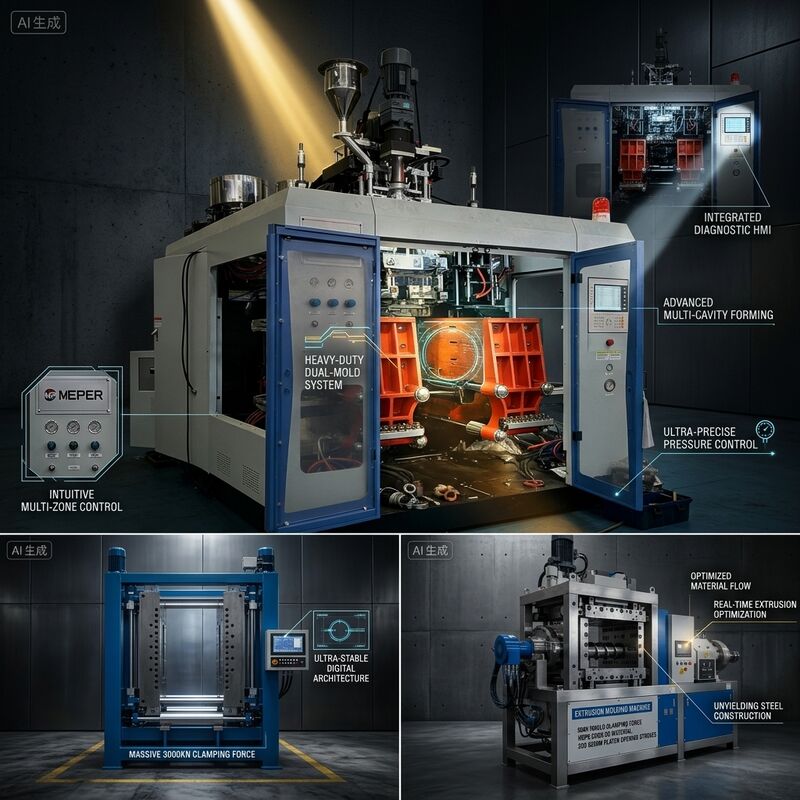
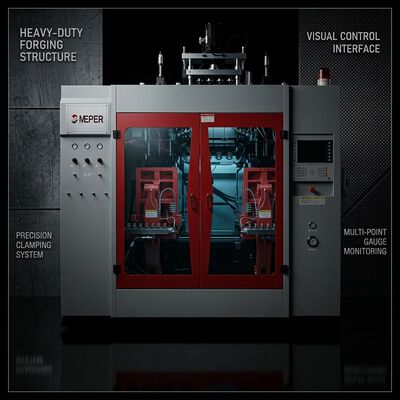
Дефекты поверхности бутылки, полученной выдувным формованием, почти всегда связаны с температурой. Линии потока, акулья кожа на заготовке, тусклые пятна и видимые линии сварки на месте защемления — все это связано с неравномерностью плавления или головкой, работающей при неправильной температуре. Эта 10-литровая машина из полиэтилена высокой плотности рассчитана на терморегуляцию, а не на единую производительность: четыре зоны цилиндра по 15,85 кВт и три независимые зоны головки по 10 кВт, а также винтовой охлаждающий вентилятор мощностью 0,28 кВт, удерживающий загрузочное отверстие в устойчивом положении.
Почему разделение имеет значение: секция подачи, секция сжатия и секция дозирования шнека диаметром 80 мм и соотношением сторон 24:1 выполняют разную работу, и принуждение их к совместному использованию одной уставки означает компрометацию одной ради удовлетворения другой. Благодаря четырем зонам секция подачи работает достаточно прохладно, чтобы избежать образования мостов, зона сжатия обеспечивает контролируемый сдвиговый нагрев, а зона дозирования регулируется для обеспечения точной температуры расплава, необходимой заготовке.
Функции термоконтроля
- Четыре зоны нагрева ствола общей мощностью 15,85 кВт:каждая секция винта настраивается независимо, поэтому тепло сдвига и теплопроводность можно сбалансировать, а не маскировать одно другое.
- Три зоны нагрева головки по 10 кВт:головка штампа отделена от цилиндра, поэтому качество поверхности заготовки можно регулировать, не нарушая историю плавки.
- Винтовой вентилятор охлаждения, 0,28 кВт:поддерживает постоянную температуру загрузочного отверстия, что стабилизирует скорость транспортировки твердых частиц и, следовательно, вес заготовки.
- Стабильная производительность 90 кг/ч из полиэтилена высокой плотности:постоянная вязкость расплава — это то, что обеспечивает постоянную длину заготовки, а не компенсацию оператору в каждом цикле.
- Улучшенное качество поверхности:Правильная температура дозирования позволяет избежать тусклых полос и следов течения, которые появляются, когда расплав слишком остыл на кромке матрицы.
- Прочность линии сварного шва:Равномерность температуры заготовки в месте защемления напрямую определяет прочность шва на 10-литровых контейнерах.
Технические характеристики
| Параметр | Спецификация |
|---|
| Винтовые зоны нагрева | 4 зоны |
| Мощность нагрева винта | 15,85 кВт |
| Мощность винтового вентилятора охлаждения | 0,28 кВт |
| Зоны нагрева головы | 3 зоны |
| Мощность нагрева головы | 10 кВт |
| Пластифицирующая способность (HDPE) | 90 кг/ч |
| Диаметр винта | 80 мм |
| Соотношение L/D винта | 24:1 |
| Максимальный объем продукта | 10 л |
| Общая мощность машины | 80 кВт |
Диагностика проблем поверхности с помощью данных о зонах
Когда на бутылке видны линии потока, идущие вертикально вдоль корпуса, обычно причиной является слишком холодная зона дозирования: расплав поступает в головку с эластичной памятью, и поверхность заготовки при падении растягивается неравномерно. Увеличение на два-пять градусов в конечной зоне ствола при постоянной температуре головки часто решает проблему, не затрагивая ничего другого.
Тусклые или матовые пятна направлены в другую сторону, в сторону головки, которая остывает относительно расплава, вызывая преждевременное образование корки на кромке матрицы. Поскольку нагрев головки имеет свои три зоны, это можно исправить независимо, вместо того, чтобы перегревать весь ствол и при этом разрушать смолу. В этом разделении и заключается практическая разница между машиной с зональным контролем и машиной с одним температурным контуром.
Часто задаваемые вопросы
Сколько зон нагрева на самом деле нужно машине ПНД объемом 10 литров?
Четыре бочковых зоны плюс три головных зоны — это конфигурация, которую мы рекомендуем для смешанного производства объемом от 1 до 10 литров. Меньшее количество зон приводит к компромиссу между секциями подачи, сжатия и дозирования, что проявляется в неравномерном весе заготовки и дефектах поверхности на требовательных деталях.
Почему головке нужен отдельный контроль температуры?
Головка имеет гораздо меньший объем расплава и большую площадь поверхности, чем ствол, поэтому профиль теплопотерь у нее совершенно другой. Отдельные зоны поддерживают температуру кромки матрицы, обеспечивающую чистую поверхность, даже когда цилиндр нагревается для диспергирования.
Какую стабильность выходного сигнала я могу ожидать при смене?
Когда загрузочное отверстие охлаждено и зоны находятся в устойчивом состоянии, отклонение веса заготовки за смену настолько мало, что операторы не настраивают программатор каждый час. Именно эта стабильность делает автоматический контроль веса жизнеспособным, если вы добавите его позже.


 Ваше сообщение должно содержать от 20 до 3000 символов!